1. Требования к конструкции изготовителей прессформы автомобиля для приспособлений заварки тела
(1) Для частей корпуса и узлов, которые должны быть взаимозаменяемыми после штамповки деталей сборки и сварки, должны использоваться все соответствующие части корпуса, особенно форма и размер отверстий соответствуют техническим требованиям.
(2) собрание, располагать и зажимать можно унести быстро и точно, и сваривая части должны быть легки для того чтобы работать. После того как зажимая механизм выпущен, вельдмент можно легко принять вне от приспособления, которое безопасно и надежно.
(3) При проектировании приспособления следует обратить внимание на проводимость и изоляцию некоторых частей приспособления, чтобы улучшить качество сборки и сварки корпуса.
(4) Из-за сложной конструкции кузова транспортного средства при проектировании позиционирования деталей и зажимных деталей следует полностью учитывать обобщение и стандартизацию технологии обработки и деталей, чтобы облегчить замену изнашиваемых деталей и восстановить первоначальную точность конструкции.
(5) Приспособления собрания и заварки собрания тела сложны и тяжелы, и часто нужно быть отрегулированным и исправленным путем регулировать держатель образца во время изготовления и пользы.
2. Выбор контрольных показателей сборки и сварки для производителей автомобильных форм.
Когда заготовка зажата, базовая величина, используемая для того, чтобы заготовка занимала правильное положение в середине приспособления, называется базовой величиной позиционирования. Правильный выбор ориентира позиционирования напрямую повлияет на точность сборки заготовки.
3. Методы позиционирования и элементы производителей автоматических форм.
Основным зажимным объектом сборки автомобильных кузовов и сварочных приспособлений для производителей автомобильных форм является штамповка деталей. Из-за сложной формы изготовления и легкой деформации конструкция приспособления должна учитывать расположение формы изогнутой поверхности, формы платформы на изогнутой поверхности, шагов, образованных растяжением и изгибом заготовки, окна обрезки и наружных краев, монтажных отверстий и технологических отверстий.
Из-за сложной формы штамповочной детали она находится в непосредственном контакте с позиционирующим элементом во время процесса зажима, что определяет особую форму позиционирующего элемента. Выбранные функции таргетинга заключаются в следующем:
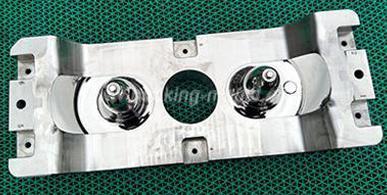
(1) установочный штифт: позиционирование установочного штифта-это метод позиционирования, принятый сварочным приспособлением при нормальном сборке. Подпорная арматурная балка кабины толще и жестче, что можно рассматривать как жесткую сборку. Отверстия подвески на опорной плите могут быть расположены с помощью двух цилиндрических штифтов.
(2) располагая блок: Отверстие двери кабины и передние и задние лобовые стекла расположены располагая блоком на располагая теле. Блок позиционирования и корпус спроектированы отдельно, что позволяет избежать всего процесса профилирования и делает изготовление и регулировку деталей позиционирования очень простыми и удобными.
(3) Полукруглый блок: в общем, цилиндрические заготовки расположены с V-образными блоками. Однако, когда элементы позиционирования в сварочном приспособлении должны одновременно проводить электричество или когда толщина стенки трубы заготовки составляет менее 0,5 D (D-диаметр заготовки), чтобы предотвратить зажимную деформацию заготовки, для позиционирования часто используются полукруглые блоки. Минимальный диаметр полукруглого блочного отверстия должен соответствовать максимальному диаметру опорной оси заготовки.
(4) Поверхностная позиционирующая пластина.
 English
 Deutsch
 italiano
 русский
 français
 română
 العربية
 Español
 Polska
 日本語
 한국어



 Позвоните нам на:
 Напишите нам:
 No 4, BeiQu Road, ChenCun village, Humen town, Dongguan City, Guangdong Province, China.