Ⅰ. Концепция и применение прецизионной зубчатой формы
1. Прецизионные шестерни предъявляют очень высокие требования к размеру и характеристикам параметров. Параметры включают внешний диаметр добавочного круга, внешний диаметр корневого круга зуба, модуль упругости, диаметр индексного круга (также известный как обычная нормаль), толщину индексного круга, угол давления, угол наклона спиральный зуб, Допуск на биение кольцевой шестерни и т. д. с точки зрения производительности, выбор материалов и требования к точности других размеров сборки включены.
2. С точки зрения применения типичные продукты, такие как внутренние части передачи принтеров и копировальных аппаратов, обычно представляют собой кронштейны для дисководов VCD. Если шестерня не соответствует требованиям к точности, кронштейн будет казаться нестабильным внутри и снаружи, сопровождаться вибрацией или раскачивающимися движениями, а голос будет очень громким.
3. Прецизионные шестерни классифицируются по точности. Национальный стандарт заключается в том, что чем выше уровень, тем он точнее, а японский стандарт заключается в том, что чем меньше уровень, тем он точнее. Согласно стандарту JIS, большинство прецизионных зубчатых прессформ могут достигать только шестерен класса 4 и класса 5, и это уже высокий уровень, чтобы иметь возможность достигать пластиковых шестерен класса 3.
Ⅱ. Выбор основания формы шестерни
Точность основания прессформы сразу повлияет на точность изготовления и впрыски прессформы шестерни, так же, как жизнь прессформы. Опыт показал, что точность общих оснований пресс-форм, как правило, трудно удовлетворить требованиям прецизионных зубчатых прессформ.
Ⅲ. Ключевые моменты, связанные с конструкцией конструкции зубчатой матрицы
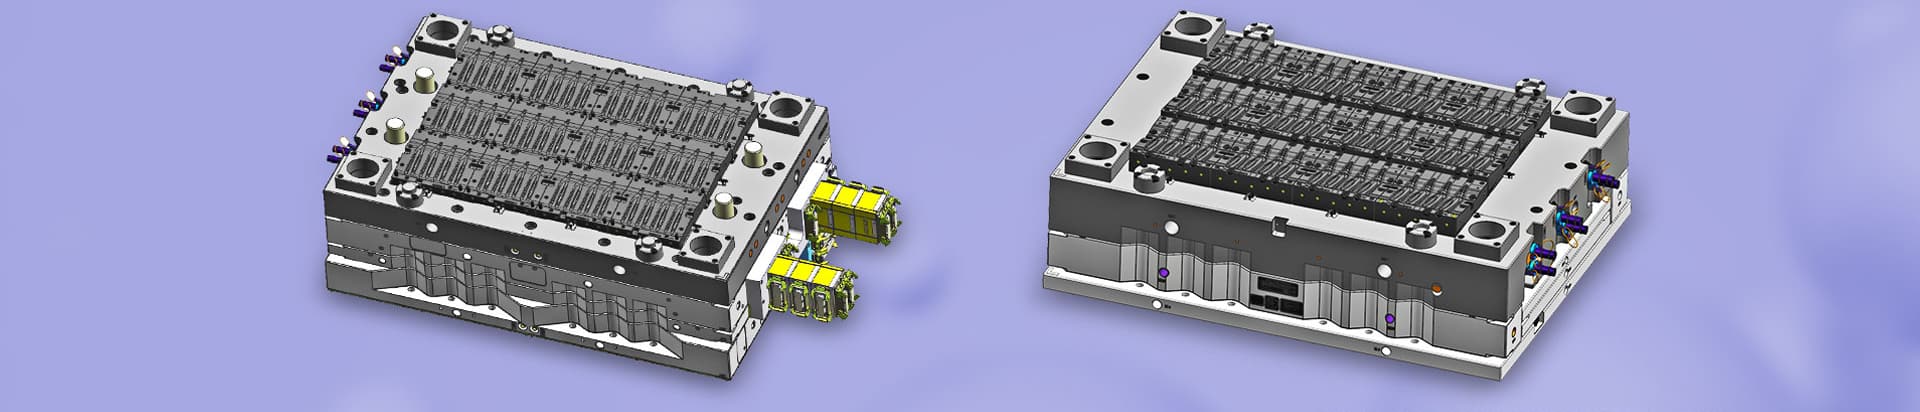
1. Ворота: Как правило, используется 3-точечная или 6-точечная сбалансированная заливка, а микрошестерня обычно заливается по точкам.
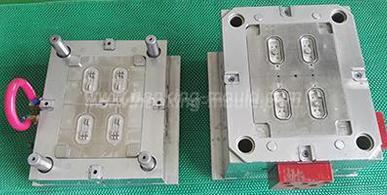
2. Рейтинг полости: 1 ~ 4 полости являются общими. Малые шестерни могут достигать 6 или 8 полостей; шестерни разной формы могут образовывать 3 полости. Наиболее представительным является 4-х полостный тип.
3. Метод выброса зубчатой формы: Есть общий центральный цилиндр и выталкивающий штифт выброса. Для винтовой передачи необходимо добавить подшипник для облегчения выброса. Положение подшипника рукав на игле цилиндра и рукав на ядре ядра прессформы. Два принципа выброса одинаковы.
4. Блок трубки расставания поверхностный: Цилиндрический блок трубки расставания поверхностный необходимо установить.
5. Передние и задние формы и вставки цилиндрические, чтобы обеспечить соосность продукта. Материал обычно SKD61 и закален до HRC52 ~ 56.
6. Что касается точности игл цилиндра и цилиндра или небольших центральных вставок в ключевых частях, точность конструкции обычно требует соосности 0,02 мм, что является более строгим. Кроме того, верхний конец иглы центрального цилиндра или вставной иглы должен быть спроектирован с цилиндрическим прямым положением трубки, а вставная часть верхнего штампа должна быть вставлена для позиционирования, чтобы достичь более высокой соосности переднего и заднего положения клея штампа.
 English
 Deutsch
 italiano
 русский
 français
 română
 العربية
 Español
 Polska
 日本語
 한국어




 Позвоните нам на:
 Напишите нам:
 No 4, BeiQu Road, ChenCun village, Humen town, Dongguan City, Guangdong Province, China.